La performance ne se résume pas aux chevaux. Avec la troisième génération du cadre M Motorsport, BMW Motorrad travaille sur la précision et les sensations de pilotage de sa M 1000 RR. Plus léger d’environ 1,3 kg, ce cadre en aluminium équipera de série le millésime 2027. Issu des enseignements de la compétition, il promet une meilleure maniabilité et un contact plus constant des pneumatiques avec le sol.
Alléger, mais surtout trouver le bon équilibre
Le chiffre attire l’attention : environ 1,3 kg gagnés par rapport au cadre précédent. BMW annonce également des épaisseurs de paroi réduites jusqu’à 30%. Mais l’objectif dépasse la chasse aux grammes. Les ingénieurs ont ajusté la répartition de la rigidité et de la flexibilité pour obtenir un comportement plus lisible, notamment lors des changements rapides de direction et des phases de pilotage exigeantes.
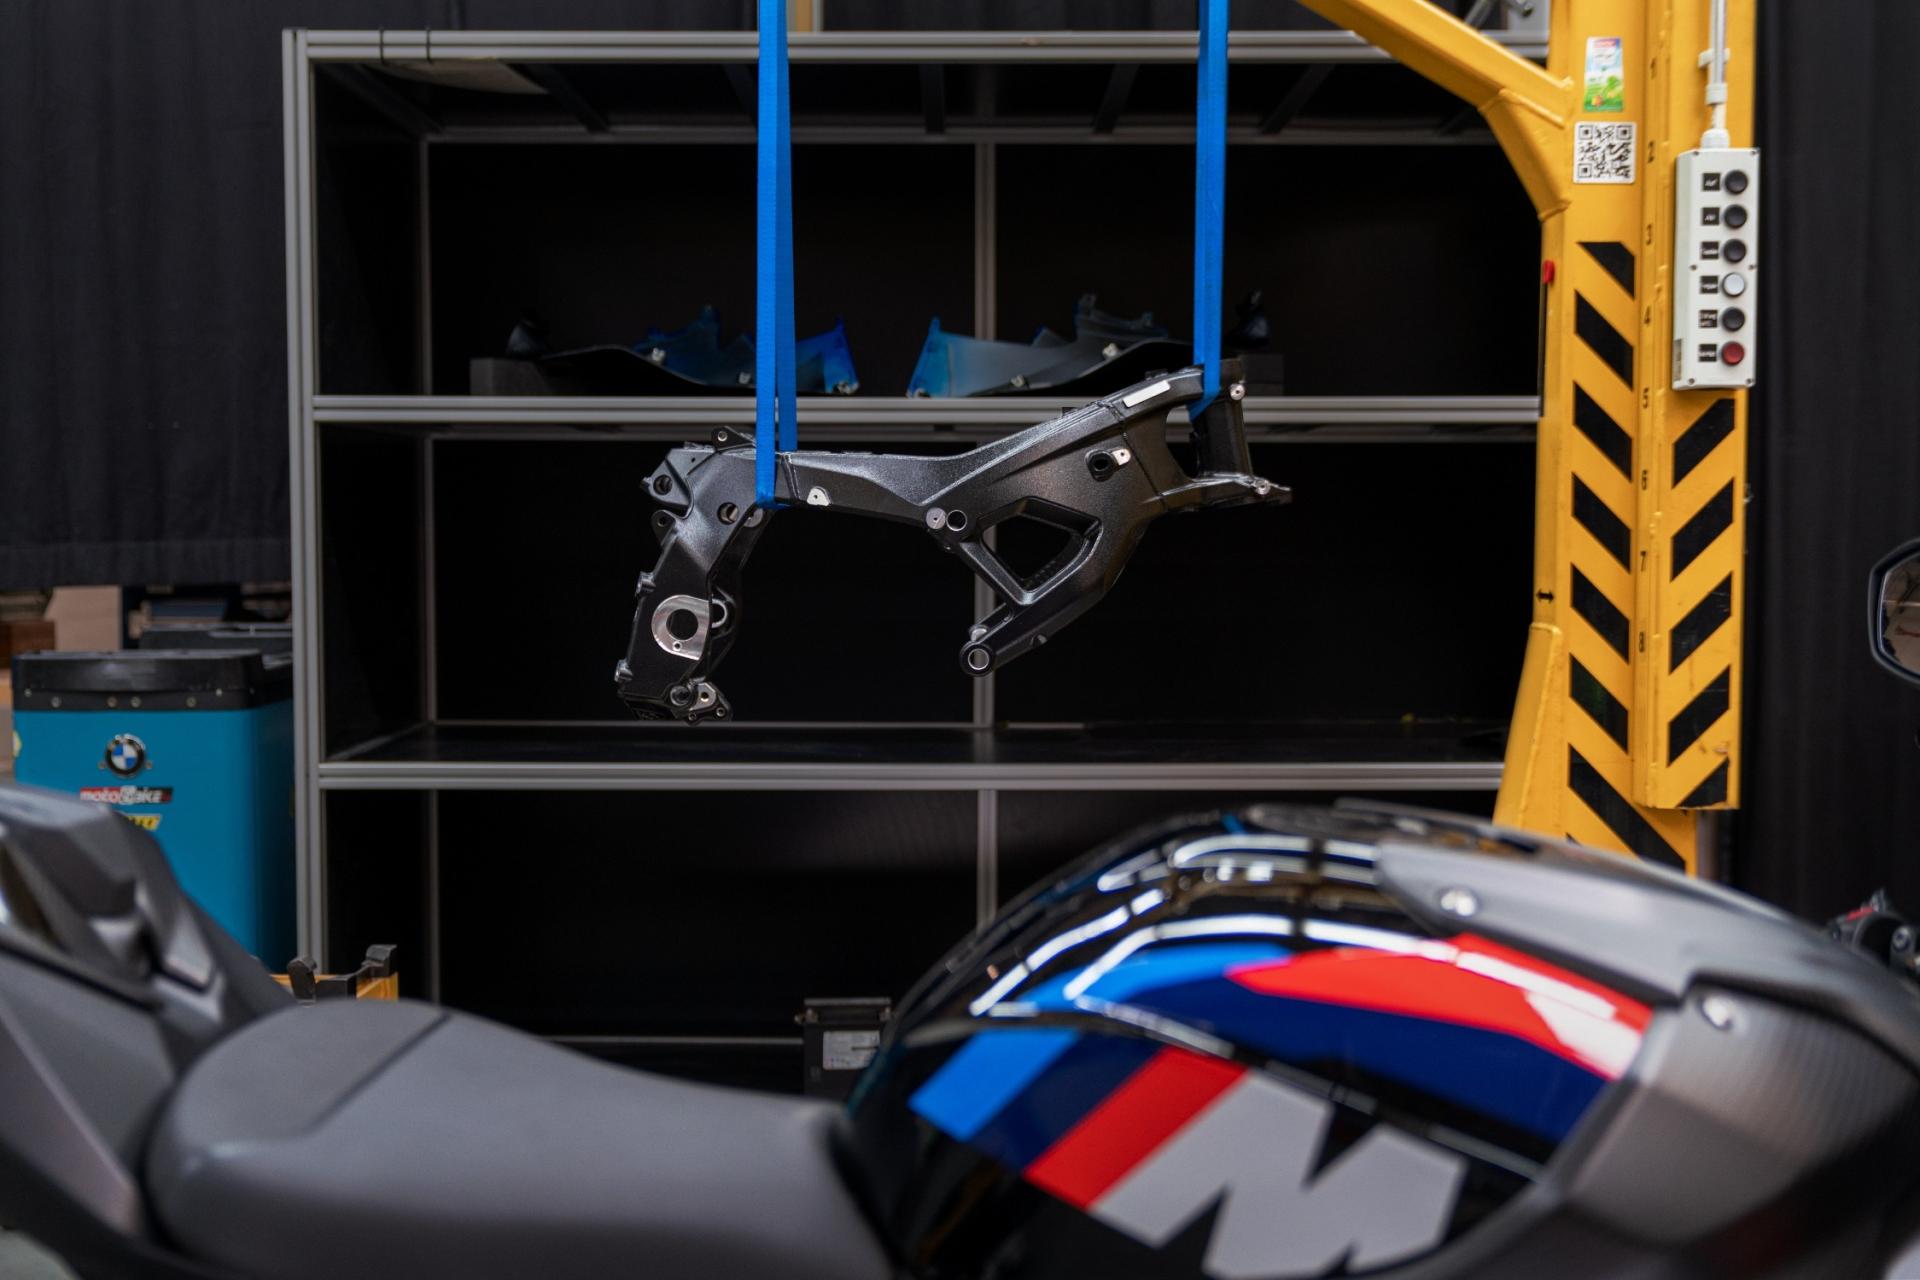 L’ambition n’est donc pas de rendre le cadre uniformément plus rigide. Il s’agit plutôt de lui permettre de travailler exactement là où cela profite au pilote, tout en conservant la précision nécessaire pour transmettre les efforts de freinage et de propulsion.
Une flexibilité utile lorsque la moto prend de l’angle
Lorsque la M 1000 RR est inclinée, le cadre peut se déformer latéralement de manière contrôlée. Cette souplesse complète le travail des suspensions pour absorber les irrégularités de la chaussée. Selon BMW Motorrad, elle favorise un contact plus constant des pneumatiques avec le sol, un meilleur retour d’information et une usure plus régulière des gommes.
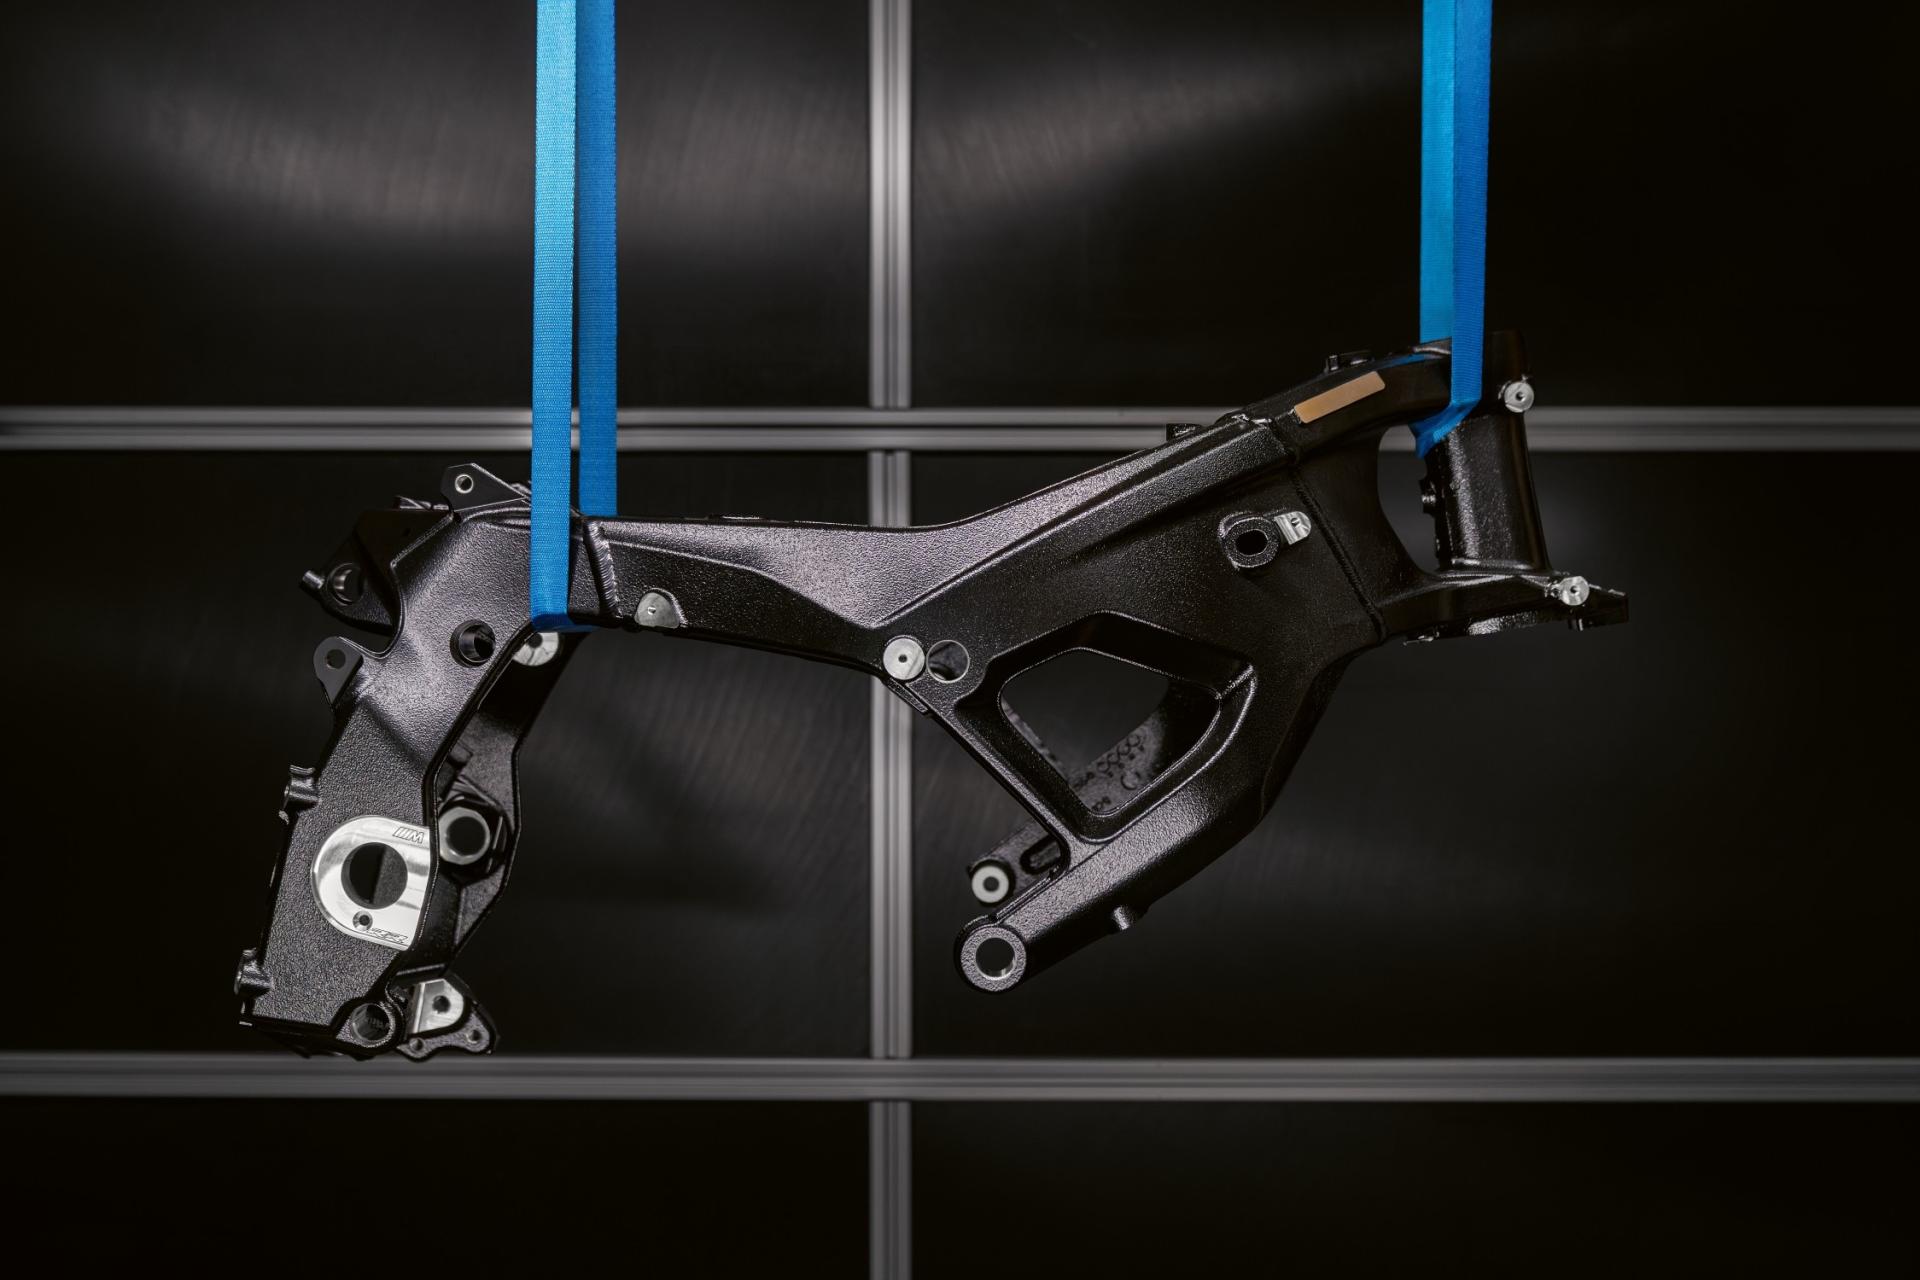 Dans le sens longitudinal, la structure conserve en revanche une rigidité élevée. Ce compromis vise des réactions prévisibles sous fortes contraintes, avec davantage de précision à l’inscription en virage. Des bénéfices annoncés qui concernent aussi bien les amateurs de circuit que les utilisateurs routiers de la sportive.
Munich : concevoir et éprouver
Ce nouveau cadre mobilise trois sites aux compétences complémentaires. À Munich, les équipes définissent numériquement sa géométrie, les épaisseurs de paroi et la répartition de la rigidité. Simulations, essais sur banc et roulages permettent ensuite de valider les choix techniques.
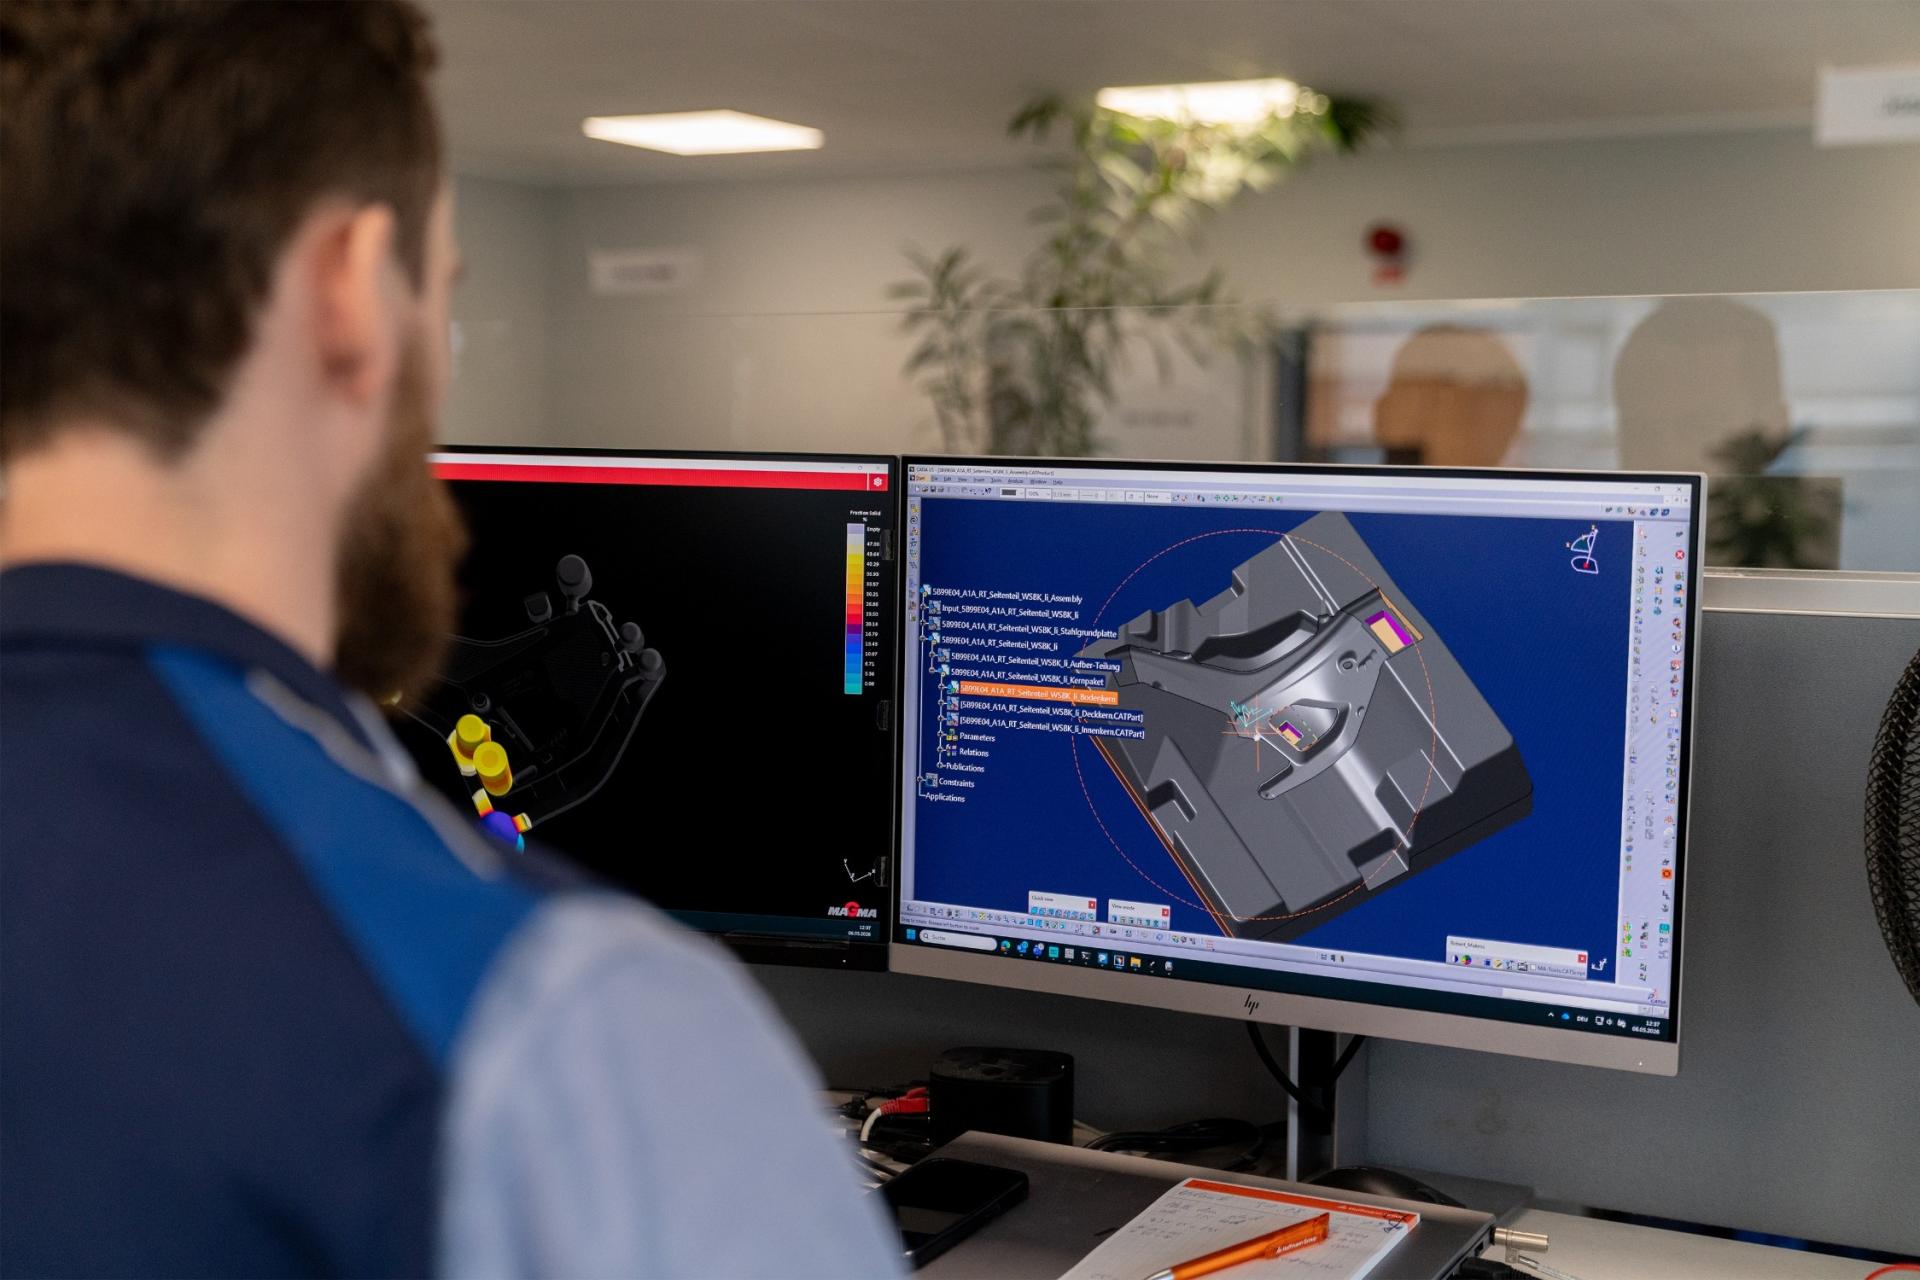 Les données approuvées servent de base à la fabrication de quatre éléments moulés : la tête de direction, les deux parties latérales et la partie arrière. Cette continuité numérique relie ainsi la conception à la production en série.
Landshut : donner forme à l’aluminium
À Landshut, ces pièces complexes sont produites par coulée basse pression. L’aluminium en fusion remplit le moule de façon contrôlée, afin de limiter les turbulences et les inclusions d’air. Des noyaux temporaires en sable de quartz créent les cavités internes.
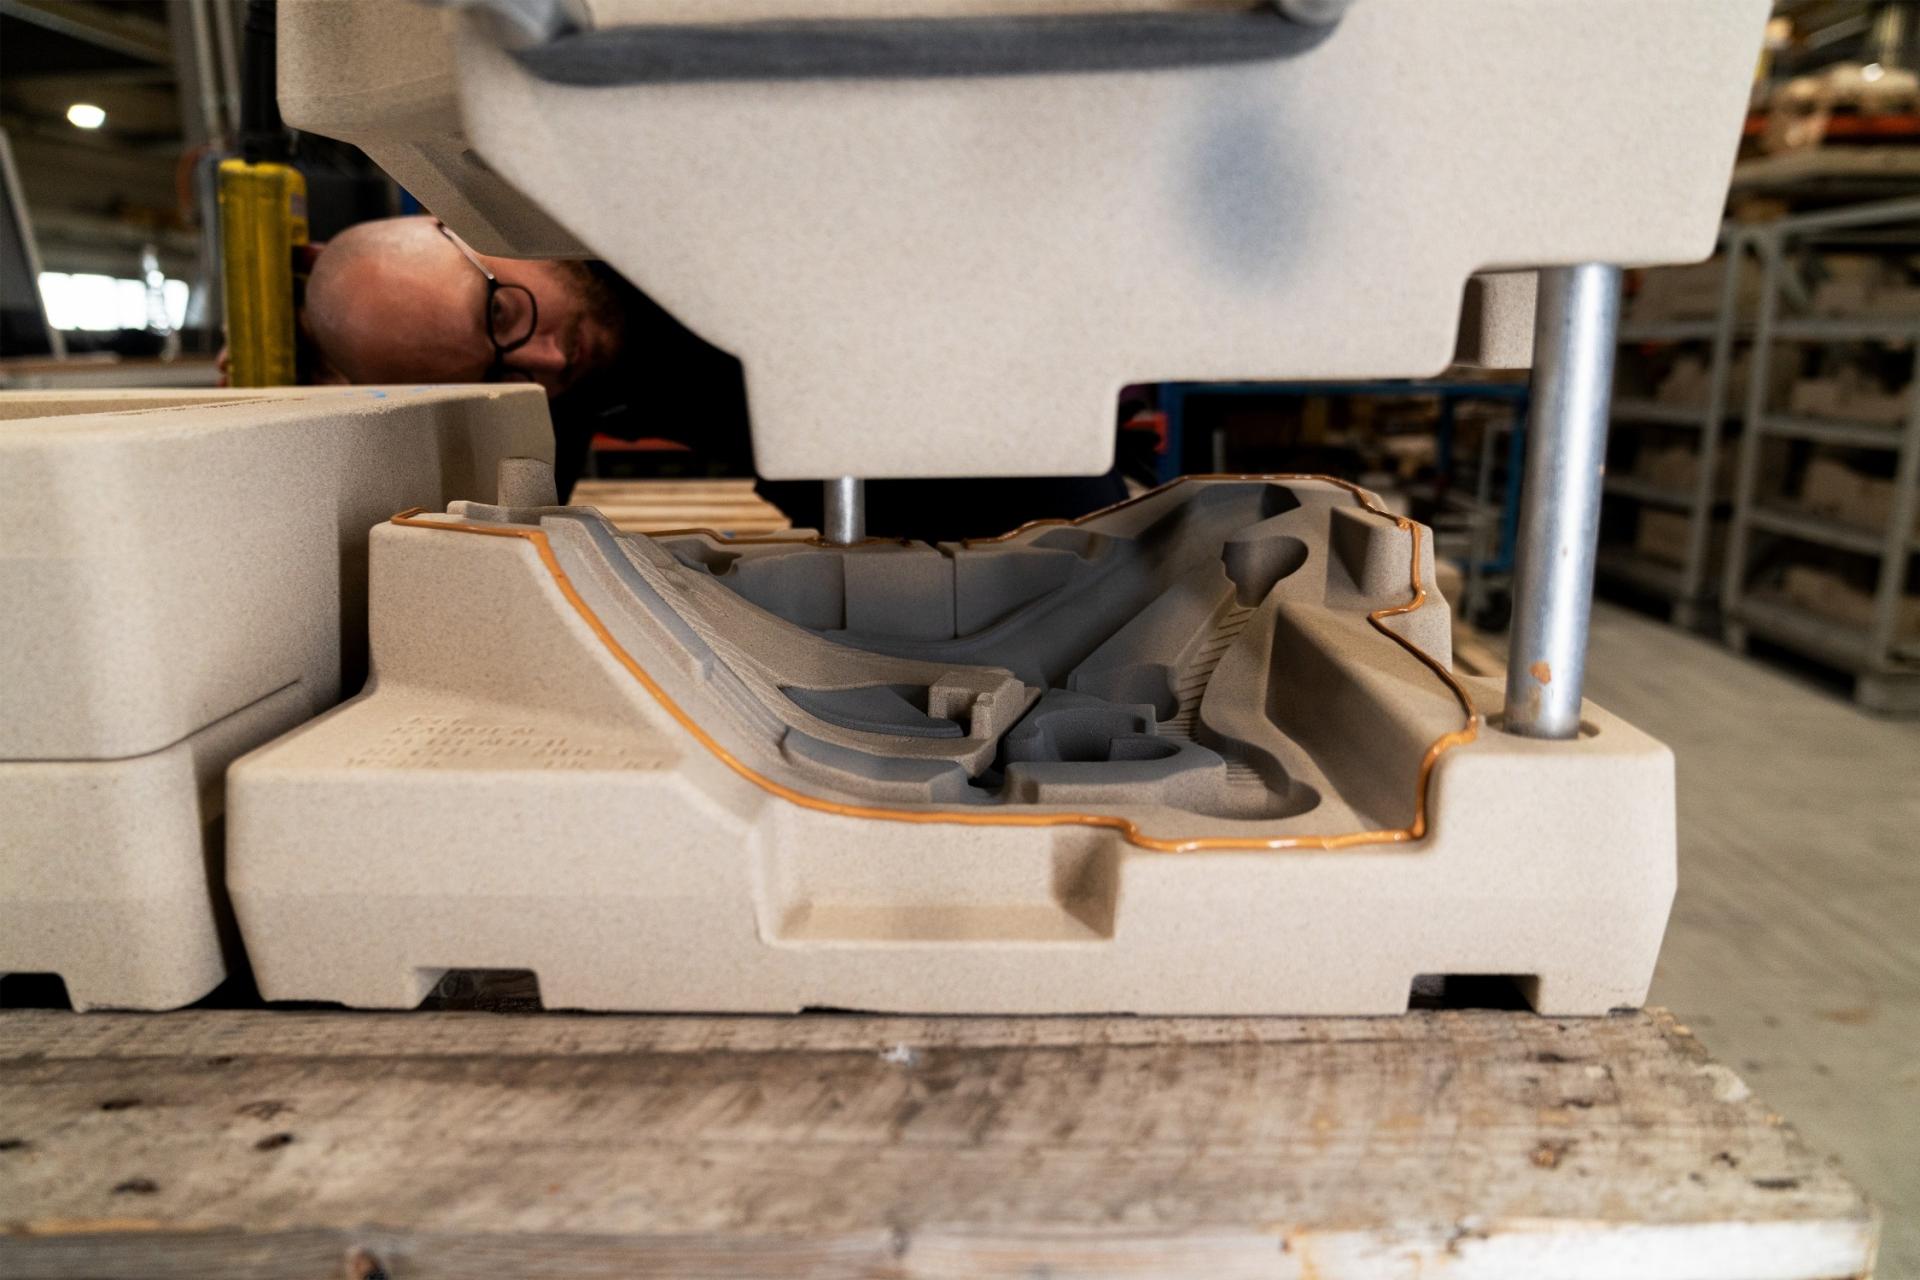 Avant leur expédition, les composants passent par des contrôles aux rayons X, des mesures d’épaisseur et des vérifications tridimensionnelles. L’enjeu : assurer la qualité interne comme la précision des dimensions malgré la finesse des parois.
Berlin : assembler avec précision
À Berlin, les quatre éléments sont assemblés par soudage TIG. Un traitement par cataphorèse protège ensuite le cadre contre la corrosion, y compris à l’intérieur des cavités accessibles. Le fraisage final et une nouvelle mesure tridimensionnelle précèdent sa validation pour l’assemblage. Cette chaîne industrielle met ainsi les enseignements de la course au service des équipes officielles, des équipes clientes et des acheteurs de la M 1000 RR de série.


